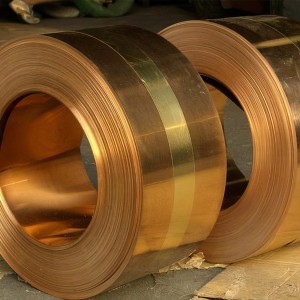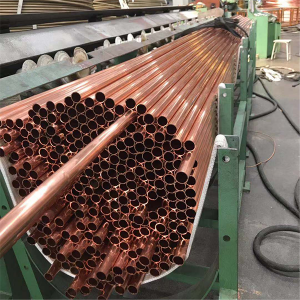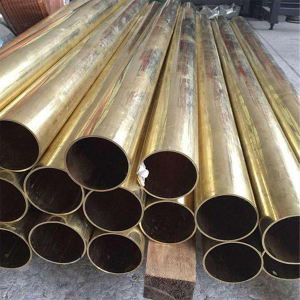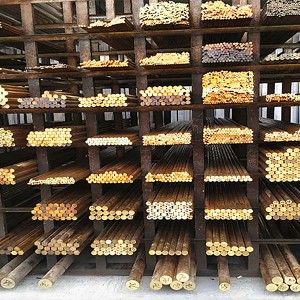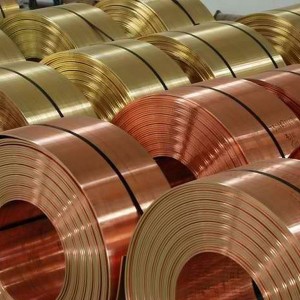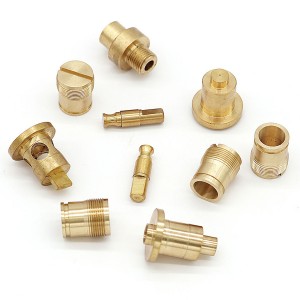


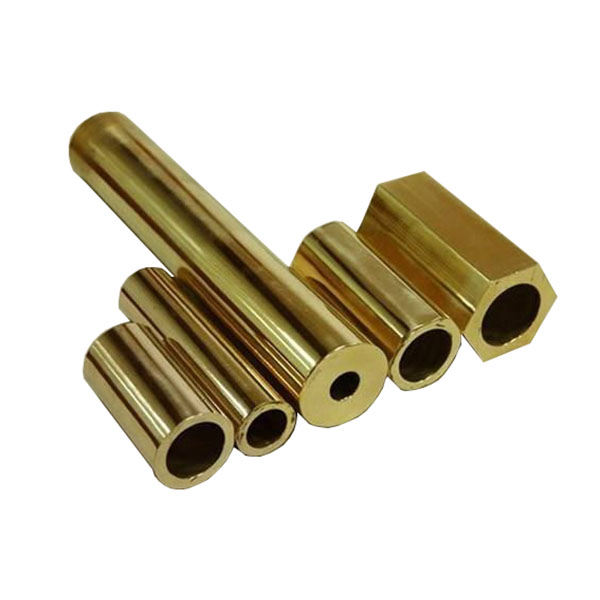
అధిక ఖచ్చితత్వంతో తయారు చేసిన కస్టమ్ ఇత్తడి గొట్టం మరియు ఘన కడ్డీ


స్వచ్ఛత కొలత
ఆర్కిమెడిస్ సూత్రాన్ని ఉపయోగించి ఇత్తడి స్వచ్ఛతను కొలవవచ్చు, దీనిలో నమూనా యొక్క ఘనపరిమాణం మరియు ద్రవ్యరాశిని కొలుస్తారు, ఆపై రాగి సాంద్రత మరియు జింక్ సాంద్రత ఆధారంగా ఇత్తడిలో ఉన్న రాగి శాతాన్ని లెక్కించవచ్చు.
సాధారణ ఇత్తడి
ఇది రాగి మరియు జింక్ల మిశ్రమలోహం.
జింక్ శాతం 35% కంటే తక్కువగా ఉన్నప్పుడు, జింక్ను రాగిలో కరిగించి ఏకదశ ఆల్ఫాను ఏర్పరచవచ్చు, దీనిని ఏకదశ ఇత్తడి అని పిలుస్తారు, ఇది మంచి ప్లాస్టిసిటీని కలిగి ఉండి, వేడి మరియు చల్లని ప్రెస్సింగ్ ప్రక్రియలకు అనుకూలంగా ఉంటుంది.
జింక్ శాతం 36%~46% ఉన్నప్పుడు, రాగి మరియు జింక్ ఆధారంగా α ఏక దశ మరియు β ఘన ద్రావణం ఉంటాయి, దీనిని ద్విదశ ఇత్తడి అంటారు, β దశ ఇత్తడి యొక్క ప్లాస్టిసిటీని తగ్గించి, తన్యత బలాన్ని పెంచుతుంది, ఇది కేవలం వేడి పీడన ప్రక్రియకు మాత్రమే అనుకూలంగా ఉంటుంది.
మనం జింక్ యొక్క ద్రవ్యరాశి శాతాన్ని పెంచుతూ పోతే, తన్యత బలం తగ్గిపోతుంది మరియు దానికి ఉపయోగ విలువ ఉండదు.
ఈ కోడ్ను "H + సంఖ్య"తో సూచిస్తారు, ఇందులో H అంటే ఇత్తడి, మరియు ఆ సంఖ్య రాగి యొక్క ద్రవ్యరాశి భిన్నాన్ని సూచిస్తుంది.
ఉదాహరణకు, H68 అంటే 68% రాగి మరియు 32% జింక్ కలిగిన ఇత్తడి అని అర్థం, మరియు కాస్టింగ్ ఇత్తడికి ముందు "Z" అనే పదం ఉంటుంది, ఉదాహరణకు ZH62.
ఉదాహరణకు, ZCuZnzn38 అంటే 38% జింక్ మరియు మిగిలిన పరిమాణంలో రాగిని కలిగి ఉన్న కాస్టింగ్ ఇత్తడి అని అర్థం.
H90, H80 అనేవి బంగారు పసుపు రంగులో ఉండే సింగిల్-ఫేజ్ ఇత్తడికి చెందినవి.
H59 అనేది డ్యూప్లెక్స్ ఇత్తడి, దీనిని బోల్టులు, నట్లు, వాషర్లు, స్ప్రింగులు మొదలైన విద్యుత్ ఉపకరణాల నిర్మాణ భాగాల కోసం విస్తృతంగా ఉపయోగిస్తారు.
సాధారణంగా, కోల్డ్ డిఫార్మేషన్ ప్రాసెసింగ్ కోసం సింగిల్-ఫేజ్ బ్రాస్ను మరియు హాట్ డిఫార్మేషన్ ప్రాసెసింగ్ కోసం డ్యూయల్-ఫేజ్ బ్రాస్ను ఉపయోగిస్తారు.
ప్రత్యేక ఇత్తడి
సాధారణ ఇత్తడికి ఇతర మిశ్రణ మూలకాలను జోడించడం ద్వారా ఏర్పడిన బహుళ-మిశ్రలోహాన్ని ప్రత్యేక ఇత్తడి అంటారు. తరచుగా జోడించే మూలకాలు సీసం, తగరం, అల్యూమినియం మొదలైనవి, మరియు తదనుగుణంగా వీటిని సీసపు ఇత్తడి, తగరపు ఇత్తడి, అల్యూమినియం ఇత్తడి అని పిలుస్తారు. మిశ్రణ మూలకాలను జోడించడం యొక్క ముఖ్య ఉద్దేశ్యం తన్యత బలాన్ని పెంచడం మరియు ప్రాసెసిబిలిటీని మెరుగుపరచడం.
కోడ్: "H + ప్రధానంగా జోడించిన మూలకం యొక్క చిహ్నం (జింక్ మినహా) + రాగి యొక్క ద్రవ్యరాశి భిన్నం + ప్రధానంగా జోడించిన మూలకం యొక్క ద్రవ్యరాశి భిన్నం + ఇతర మూలకాల ద్రవ్యరాశి భిన్నం".
ఉదాహరణకు: HPb59-1 రాగి ద్రవ్యరాశి భాగం 59%, ప్రధాన సంకలిత మూలకాన్ని కలిగి ఉన్న సీసం ద్రవ్యరాశి భాగం 1%, మరియు మిగిలినది జింక్, ఇది ఇత్తడి అని సూచిస్తుంది.
ఇత్తడిలో ఉండే వివిధ రకాల జింక్ కారణంగా, దాని యాంత్రిక లక్షణాలు జింక్ పరిమాణాన్ని బట్టి మారుతూ ఉంటాయి. α ఇత్తడి విషయంలో, జింక్ పరిమాణం పెరిగే కొద్దీ σb మరియు δ రెండూ నిరంతరం పెరుగుతాయి. (α+β) ఇత్తడి విషయంలో, జింక్ పరిమాణాన్ని సుమారు 45%కి పెంచే వరకు గది ఉష్ణోగ్రత వద్ద దాని బలం నిరంతరం పెరుగుతుంది. జింక్ పరిమాణాన్ని ఇంకా పెంచినట్లయితే, మిశ్రమలోహ నిర్మాణంలో మరింత పెళుసుగా ఉండే r-ఫేజ్ (Cu5Zn8 సమ్మేళనం ఆధారిత ఘన ద్రావణం) ఏర్పడటం వల్ల బలం వేగంగా తగ్గుతుంది. ((α+β) ఇత్తడి యొక్క గది ఉష్ణోగ్రత వద్ద ప్లాస్టిసిటీ జింక్ పరిమాణం పెరిగే కొద్దీ ఎల్లప్పుడూ తగ్గుతుంది. అందువల్ల, 45% కంటే ఎక్కువ జింక్ పరిమాణం ఉన్న రాగి-జింక్ మిశ్రమలోహాలకు ఆచరణాత్మక విలువ లేదు.)
సాధారణ ఇత్తడిని నీటి ట్యాంక్ బెల్టులు, నీటి సరఫరా మరియు పారుదల పైపులు, మెడల్లియన్లు, ముడతలుగల పైపులు, సర్పిలాకార పైపులు, ఘనీభవన పైపులు, షెల్లులు మరియు వివిధ సంక్లిష్ట ఆకారపు పంచింగ్ ఉత్పత్తులు, చిన్న హార్డ్వేర్ మొదలైన అనేక రకాల అనువర్తనాలలో ఉపయోగిస్తారు. జింక్ శాతం H63 నుండి H59కి పెరగడంతో, ఇవి వేడి స్థితిలో జరిగే ప్రక్రియలను బాగా తట్టుకోగలవు మరియు వీటిని ఎక్కువగా యంత్రాలు మరియు విద్యుత్ ఉపకరణాలలోని వివిధ భాగాలలో, స్టాంపింగ్ భాగాలలో మరియు సంగీత వాయిద్యాలలో ఉపయోగిస్తారు.
ఇత్తడి యొక్క తుప్పు నిరోధకత, బలం, కాఠిన్యం మరియు యంత్రసామర్థ్యాన్ని మెరుగుపరచడానికి, రాగి-జింక్ మిశ్రమలోహానికి తక్కువ మొత్తంలో (సాధారణంగా 1% నుండి 2%, కొన్ని సందర్భాల్లో 3% నుండి 4% వరకు, చాలా సందర్భాల్లో 5% నుండి 6% వరకు) తగరం, అల్యూమినియం, మాంగనీస్, ఇనుము, సిలికాన్, నికెల్, సీసం మరియు ఇతర మూలకాలను కలుపుతారు. దీనివల్ల త్రిక, చతుర్ధ, లేదా పంచభూత మిశ్రమలోహం ఏర్పడుతుంది, దీనినే సంక్లిష్ట ఇత్తడి అంటారు, దీనిని ప్రత్యేక ఇత్తడి అని కూడా పిలుస్తారు.
ఇత్తడికి అధిక అరుగుదల నిరోధకత ఉంటుంది, అందువల్ల దీనిని తరచుగా వాల్వులు, నీటి పైపులు, ఎయిర్ కండిషనింగ్ యంత్రాల అంతర్గత మరియు బాహ్య అనుసంధాన పైపులు, రేడియేటర్లు మొదలైన వాటి తయారీలో ఉపయోగిస్తారు.
సీసపు ఇత్తడి
ఇత్తడిలో సీసం ఆచరణాత్మకంగా కరగదు మరియు గ్రెయిన్ సరిహద్దులపై స్వేచ్ఛా ద్రవ్యరాశుల రూపంలో పంపిణీ చేయబడుతుంది. వాటి నిర్మాణాన్ని బట్టి సీసపు ఇత్తడిలో రెండు రకాలు ఉన్నాయి: α మరియు (α+β). సీసం యొక్క హానికరమైన ప్రభావం మరియు అధిక ఉష్ణోగ్రతల వద్ద తక్కువ ప్లాస్టిసిటీ కారణంగా α సీసపు ఇత్తడిని కోల్డ్ డిఫార్మ్ లేదా హాట్ ఎక్స్ట్రూడ్ మాత్రమే చేయగలరు. (α+β) సీసపు ఇత్తడి అధిక ఉష్ణోగ్రత వద్ద మంచి ప్లాస్టిసిటీని కలిగి ఉంటుంది మరియు ఫోర్జ్ చేయవచ్చు.
తగరపు ఇత్తడి
ఇత్తడికి తగరం కలపడం వల్ల ఆ మిశ్రమలోహం యొక్క ఉష్ణ నిరోధకత గణనీయంగా మెరుగుపడుతుంది, ముఖ్యంగా సముద్రపు నీటి తుప్పును నిరోధించే సామర్థ్యం మెరుగుపడుతుంది, అందుకే తగరపు ఇత్తడికి "నావల్ బ్రాస్" అనే పేరు వచ్చింది.
టిన్ను రాగి ఆధారిత ఘన ద్రావణంలో కరిగించవచ్చు, దీనికి ఘన ద్రావణ బలోపేత ప్రభావం ఉంటుంది. అయితే, టిన్ శాతం పెరిగేకొద్దీ, మిశ్రమలోహంలో పెళుసైన r-ఫేజ్ (CuZnSn సమ్మేళనం) కనిపిస్తుంది, ఇది మిశ్రమలోహం యొక్క ప్లాస్టిక్ విరూపణకు అనుకూలమైనది కాదు, కాబట్టి టిన్ ఇత్తడిలో టిన్ శాతం సాధారణంగా 0.5% నుండి 1.5% పరిధిలో ఉంటుంది.
సాధారణంగా ఉపయోగించే టిన్ బ్రాస్లు HSn70-1, HSn62-1, HSn60-1 మొదలైనవి. వీటిలో మొదటిది అధిక ప్లాస్టిసిటీ కలిగిన ఆల్ఫా మిశ్రమలోహం మరియు దీనిని చల్లని లేదా వేడి పీడనం ద్వారా ప్రాసెస్ చేయవచ్చు. తరువాతి రెండు గ్రేడ్లు (α+β) ద్విదశ నిర్మాణాన్ని కలిగి ఉంటాయి, మరియు తరచుగా తక్కువ మొత్తంలో r-దశ కనిపిస్తుంది, గది ఉష్ణోగ్రత వద్ద దీని ప్లాస్టిసిటీ అధికంగా ఉండదు, మరియు దీనిని వేడి స్థితిలో మాత్రమే రూపాంతరం చెందించగలరు.
మాంగనీస్ ఇత్తడి
ఘన ఇత్తడిలో మాంగనీస్ అధిక ద్రావణీయతను కలిగి ఉంటుంది. ఇత్తడిలో 1% నుండి 4% వరకు మాంగనీస్ను కలపడం వల్ల, దాని ప్లాస్టిసిటీని తగ్గించకుండా, మిశ్రమలోహం యొక్క బలం మరియు తుప్పు నిరోధకతను గణనీయంగా మెరుగుపరచవచ్చు.
మాంగనీస్ ఇత్తడి (α+β) నిర్మాణాన్ని కలిగి ఉంటుంది, సాధారణంగా ఉపయోగించేది HMn58-2, మరియు చల్లని మరియు వేడి స్థితిలో దీని పీడన ప్రక్రియ పనితీరు చాలా బాగుంటుంది.
ఫెర్రస్ ఇత్తడి
ఫెర్రోబ్రాస్లో, ఇనుము అధిక ఇనుము దశ కణాలుగా అవక్షేపించి, కేంద్రకాలుగా కణాలను శుద్ధి చేసి, పునఃస్ఫటికీకరించిన కణాల పెరుగుదలను నిరోధిస్తుంది. తద్వారా మిశ్రమలోహం యొక్క యాంత్రిక మరియు ప్రక్రియ లక్షణాలను మెరుగుపరుస్తుంది. ఫెర్రోబ్రాస్లో ఇనుము శాతం సాధారణంగా 1.5% కంటే తక్కువగా ఉంటుంది మరియు దాని నిర్మాణం (α+β)గా ఉంటుంది. ఇది అధిక బలం మరియు దృఢత్వం, అధిక ఉష్ణోగ్రత వద్ద మంచి ప్లాస్టిసిటీ మరియు చల్లని స్థితిలో రూపాంతరం చెందే గుణాన్ని కలిగి ఉంటుంది. సాధారణంగా ఉపయోగించే గ్రేడ్ Hfe59-1-1.
నికెల్ ఇత్తడి
నికెల్ మరియు రాగి ఒక నిరంతర ఘన ద్రావణాన్ని ఏర్పరచగలవు, ఇది ఆల్ఫా దశ ప్రాంతాన్ని గణనీయంగా విస్తరిస్తుంది. ఇత్తడికి నికెల్ కలపడం వల్ల వాతావరణంలో మరియు సముద్రపు నీటిలో ఇత్తడి యొక్క తుప్పు నిరోధకతను గణనీయంగా మెరుగుపరచవచ్చు. నికెల్ ఇత్తడి యొక్క పునఃస్ఫటికీకరణ ఉష్ణోగ్రతను కూడా పెంచుతుంది మరియు సూక్ష్మమైన రేణువుల ఏర్పాటును ప్రోత్సహిస్తుంది.
HNi65-5 నికెల్ ఇత్తడి ఏక-దశ ఆల్ఫా నిర్మాణాన్ని కలిగి ఉంటుంది, గది ఉష్ణోగ్రత వద్ద మంచి ప్లాస్టిసిటీతో పాటు వేడి స్థితిలో కూడా రూపాంతరం చెందగలదు, కానీ సీసం మలినాల పరిమాణాన్ని ఖచ్చితంగా నియంత్రించాలి, లేకపోతే అది మిశ్రమలోహం యొక్క హాట్ ప్రాసెసింగ్ లక్షణాలను తీవ్రంగా దెబ్బతీస్తుంది.
ఉష్ణ ప్రక్రియ ఉష్ణోగ్రత 750~830℃; అనీలింగ్ ఉష్ణోగ్రత 520~650℃; అంతర్గత ఒత్తిడిని తొలగించడానికి అల్ప ఉష్ణోగ్రత అనీలింగ్ ఉష్ణోగ్రత 260~270℃.
పర్యావరణ ఇత్తడి C26000 C2600 అద్భుతమైన ప్లాస్టిసిటీ, అధిక బలం, మంచి మెషినబిలిటీ, వెల్డింగ్, మంచి తుప్పు నిరోధకత, హీట్ ఎక్స్ఛేంజర్లు, కాగితం తయారీకి ట్యూబులు, యంత్రాలు, ఎలక్ట్రానిక్ భాగాలు.
స్పెసిఫికేషన్ (మిమీ): మందం: 0.01-2.0మిమీ, వెడల్పు: 2-600మిమీ.
కాఠిన్యం: O, 1/2H, 3/4H, H, EH, SH, మొదలైనవి.
వర్తించే ప్రమాణాలు: GB, JISH, DIN, ASTM, EN.
లక్షణాలు: అద్భుతమైన కటింగ్ పనితీరు, ఆటోమేటిక్ లేత్, అధిక-ఖచ్చితత్వ భాగాల CNC లేత్ ప్రాసెసింగ్కు అనుకూలం.